- +902626061616
- info@sarfdeposu.com.tr
- USDTLUSDEUR
Lazer kesimde azot mu oksijen mi? Kenar kalitesini gaz belirler
Fiber lazerde kesimi ışın yapar, kenarı gaz belirler. Nozuldan kesim kanalına üflenen yardımcı gaz eriyen metali dışarı atar; hangi gazı seçtiğiniz kesim hızını, kenar kalitesini ve parça başı maliyeti doğrudan değiştirir.
Bu yazıda iki standart kesim gazını — azot (N₂) ve oksijeni (O₂) — RGWEL A serisi robotik fiber lazer kataloğundaki kesim parametreleriyle karşılaştırıyoruz.
Oksijen: kalın siyah çelikte ekonomi
Oksijen eriyiği yalnızca üflemez; demirle yanma tepkimesine girer ve lazer gücünün üzerine ek ısı koyar. Kalın siyah çeliğin makul güçle kesilebilmesinin yolu budur. Katalog tabloları da aynı deseni gösteriyor: siyah çelikte 3 mm ve üzeri satırların tamamı oksijenle.
- Ek ısı: yanma tepkimesi kalın kesitte lazer gücüne destek olur.
- Düşük maliyet: düşük basınç, düşük tüketim; gaz gideri azotun altında.
- Bedeli: kenarda mat oksit tabakası kalır — boya ve kaynak öncesi temizlik ister.
Azot: parlak kenar, yüksek hız
Azot soy davranır: metalle tepkimeye girmez, eriyiği yüksek basınçla kesim kanalından üfler. Kenar oksitsiz ve parlak çıkar; paslanmazda krom tabakası, alüminyumda yüzey bozulmadan kalır. Katalogda paslanmaz ve alüminyum satırlarının tamamının azotla verilmesi bu yüzden.
- Temiz kenar: oksitsiz, parlak yüzey; ek işlem gerektirmez.
- Hız: ince sacda çok yüksek — 6 kW ile 1 mm paslanmaz 20–30 m/dk.
- Bedeli: yüksek basınç ve tüketim; gaz gideri oksijenin üzerinde.
| AZOT | OKSİJEN |
 |  |
İki gazın karşılaştırması
| Özellik | Azot (N₂) | Oksijen (O₂) |
|---|---|---|
| Kesim mekanizması | Eriyiği yüksek basınçla üfler; tepkimeye girmez | Demirle yanar; lazere ek ısı katar |
| Kenar görünümü | Parlak, oksitsiz | Mat, ince oksit tabakalı |
| Kenar sonrası işlem | Gerekmez — boya ve kaynağa hazır | Oksit temizliği gerekir |
| Tipik malzeme | Paslanmaz, alüminyum, ince siyah çelik | 3 mm ve üzeri siyah çelik |
| Hat basıncı | Yüksek — 3 MPa'ya kadar | Düşük — 1 MPa'ya kadar |
| Tüketim ve maliyet | Yüksek | Düşük |
Katalogdan kesim parametreleri: 2–12 kW
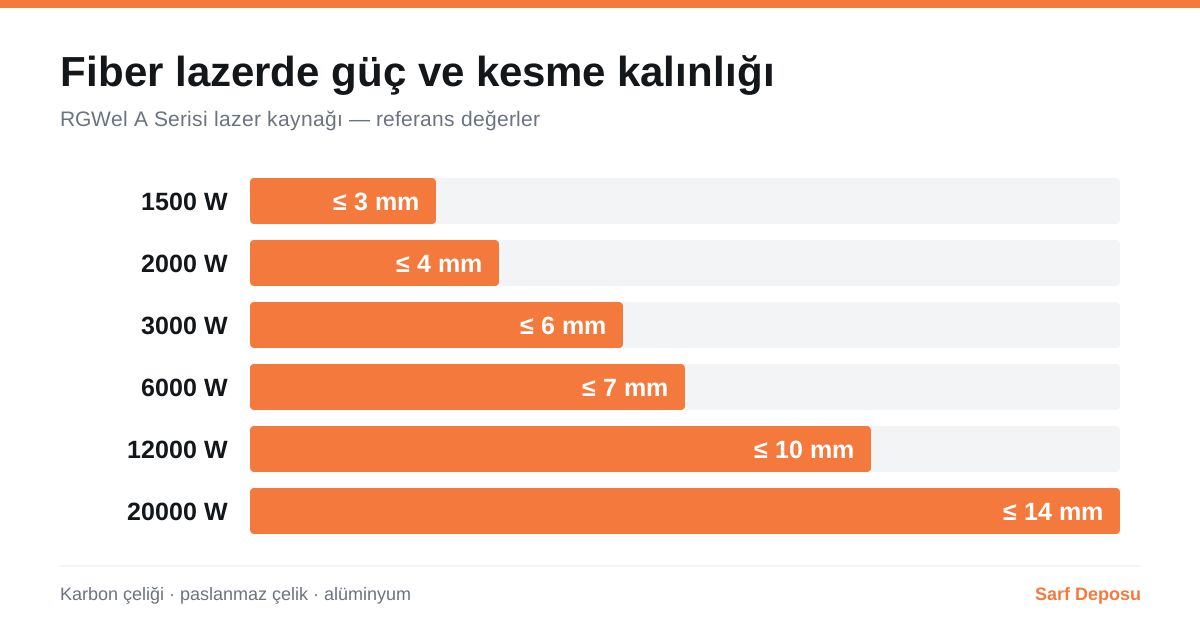
Aşağıdaki değerler kataloğun kesim parametreleri bölümünden (s. 14–19) alınmıştır. Desen her güçte aynı: paslanmaz çelik ve alüminyumda tüm kalınlıklar azotla; siyah çelikte ince sac azot, kalınlaştıkça oksijen. Güç arttıkça hem kesilebilen maksimum kalınlık hem de hız yükseliyor.
RG-C2000A — 2 kW
Maksimum kesme kalınlığı: siyah çelik 10 · paslanmaz 4 · alüminyum 4 mm
| Malzeme | Kalınlık (mm) | Kesim hızı (m/dk) | Gaz |
|---|---|---|---|
| Paslanmaz çelik | 1 | 15–25 | N₂ |
| 2 | 9–11 | N₂ | |
| 3 | 4.8–6 | N₂ | |
| 4 | 1.8–2.1 | N₂ | |
| Siyah çelik | 1 | 10–12 | N₂ |
| 2 | 7–9 | N₂ | |
| 3 | 3.3–3.6 | O₂ | |
| 4 | 2.7–3 | O₂ | |
| 5 | 2.4–2.7 | O₂ | |
| 6 | 1.8–2.1 | O₂ | |
| 8 | 1–1.2 | O₂ | |
| 10 | 0.8–1 | O₂ | |
| Alüminyum | 1 | 18–24 | N₂ |
| 2 | 6–9 | N₂ | |
| 3 | 4.2–4.8 | N₂ | |
| 4 | 1.8–2.4 | N₂ |
RG-C3000A — 3 kW
Maksimum kesme kalınlığı: siyah çelik 12 · paslanmaz 5 · alüminyum 5 mm
| Malzeme | Kalınlık (mm) | Kesim hızı (m/dk) | Gaz |
|---|---|---|---|
| Paslanmaz çelik | 1 | 20–30 | N₂ |
| 2 | 10–18 | N₂ | |
| 3 | 9–12 | N₂ | |
| 4 | 3.6–4.2 | N₂ | |
| 5 | 1.8–2.4 | N₂ | |
| Siyah çelik | 1.5 | 15–20 | N₂ |
| 2 | 10–14 | N₂ | |
| 3 | 3.3–3.9 | O₂ | |
| 4 | 2.7–3.3 | O₂ | |
| 5 | 2.7–3 | O₂ | |
| 6 | 1.8–2.1 | O₂ | |
| 8 | 1.2–1.5 | O₂ | |
| 10 | 1.0–1.2 | O₂ | |
| 12 | 0.9–1.1 | O₂ | |
| Alüminyum | 1 | 12–24 | N₂ |
| 2 | 7.2–8.4 | N₂ | |
| 3 | 4–6 | N₂ | |
| 4 | 3–4 | N₂ | |
| 5 | 2–2.4 | N₂ |
RG-C6000A — 6 kW
Maksimum kesme kalınlığı: siyah çelik 16 · paslanmaz 8 · alüminyum 8 mm
| Malzeme | Kalınlık (mm) | Kesim hızı (m/dk) | Gaz |
|---|---|---|---|
| Paslanmaz çelik | 1 | 20–30 | N₂ |
| 2 | 10–18 | N₂ | |
| 3 | 9–12 | N₂ | |
| 4 | 3.6–4.4 | N₂ | |
| 6 | 1.8–2.3 | N₂ | |
| 8 | 1–2 | N₂ | |
| Siyah çelik | 2 | 10–14 | N₂ |
| 3 | 3.3–4.2 | O₂ | |
| 4 | 2.7–3.6 | O₂ | |
| 6 | 1.8–2.7 | O₂ | |
| 8 | 1.2–2 | O₂ | |
| 10 | 1.0–1.8 | O₂ | |
| 12 | 0.9–2 | O₂ | |
| 14 | 0.8–1.6 | O₂ | |
| 16 | 0.8–1.2 | O₂ | |
| Alüminyum | 2 | 7.2–8.4 | N₂ |
| 3 | 4–6 | N₂ | |
| 4 | 3–5 | N₂ | |
| 5 | 2–3.6 | N₂ | |
| 6 | 1–2 | N₂ | |
| 8 | 0.8–1.6 | N₂ |
RG-C12000A — 12 kW
Maksimum kesme kalınlığı: siyah çelik 22 · paslanmaz 12 · alüminyum 12 mm
| Malzeme | Kalınlık (mm) | Kesim hızı (m/dk) | Gaz |
|---|---|---|---|
| Paslanmaz çelik | 2 | 20–30 | N₂ |
| 4 | 10–18 | N₂ | |
| 6 | 9–12 | N₂ | |
| 8 | 3.6–4.4 | N₂ | |
| 10 | 1.8–2.3 | N₂ | |
| 12 | 1–2 | N₂ | |
| Siyah çelik | 2 | 10–14 | N₂ |
| 5 | 3.3–4.2 | O₂ | |
| 7 | 2.7–3.6 | O₂ | |
| 9 | 1.8–2.7 | O₂ | |
| 11 | 1.2–2 | O₂ | |
| 13 | 1.0–1.8 | O₂ | |
| 15 | 0.9–2 | O₂ | |
| 18 | 0.8–1.6 | O₂ | |
| 20 | 0.8–1.2 | O₂ | |
| Alüminyum | 2 | 7.2–8.4 | N₂ |
| 4 | 4–6 | N₂ | |
| 6 | 3–5 | N₂ | |
| 8 | 2–3.6 | N₂ | |
| 10 | 1–2 | N₂ | |
| 12 | 0.8–1.6 | N₂ |
Malzemeye göre gaz seçimi
Siyah çelik ≤ 2 mm → N₂ · 3 mm ve üzeri → O₂ İnce sacda azot hız kazandırır; kalın kesitte oksijenin ek ısısı gerekir.
Paslanmaz çelik Tüm kalınlıklarda N₂ Oksijen krom tabakasını bozar; azot korozyon direncini ve parlak kenarı korur.
Alüminyum Tüm kalınlıklarda N₂ Oksitlenmeye açık yüzeyde temiz kenarın tek yolu azottur.
Gaz hattı gereksinimleri
Gaz seçimi kadar hattın kurulumu da kenar kalitesini belirler. Kataloğun makine gereksinimleri tablosundan üç şart:
- Saflık: azotta da oksijende de %99,9'un üzerinde olmalı.
- Hat basıncı: azot 3 MPa'nın, oksijen 1 MPa'nın altında tutulmalı.
- Tüplü gazda: silindire basınç düşürücü vana takılmalı.
Bir noktayı hatırlatalım: gaz doğru, basınç doğru olsa bile koruyucu lens ya da nozzle kirliyse kenar yine bozulur. Kesim kalitesi zincirin en zayıf halkasına göre çıkar.
İlgili ürünler:Koruyucu Lens · Optik Lensler · Optik Temizlik Sarf
Kaynak:RGWEL A Serisi Robotik Fiber Lazer Kesim Makinesi kataloğu — kesim parametreleri (s. 14–19) ve makine gereksinimleri (s. 22).